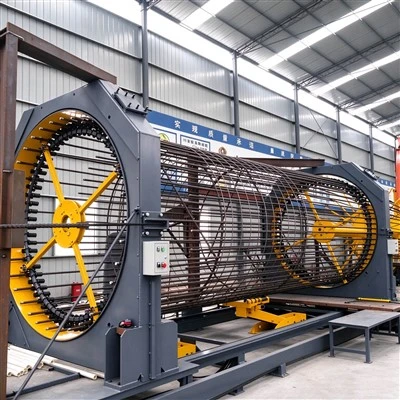
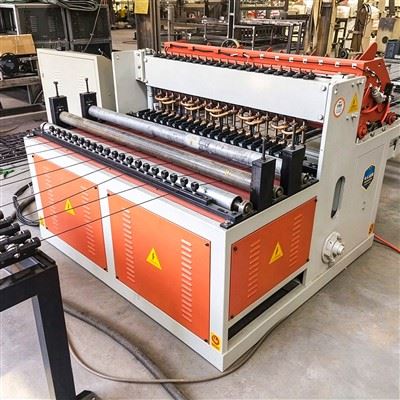
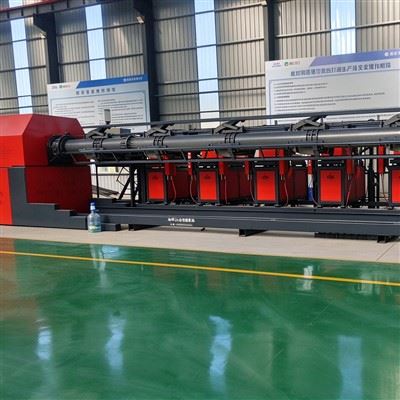
För närvarande, med populariseringen av prefabricerade byggnader och den snabba utvecklingen av storskaliga-infrastrukturprojekt, har standardiseringen och effektiviteten av bearbetning av stålstång blivit nyckelfaktorer som påverkar teknisk kvalitet och projektframsteg. Som en automatiserad enhet som bryter igenom begränsningarna för traditionell manuell bearbetningböjcentrum av stålstång-med kärnförmågan "synkron multi-stångsbearbetning + hög-precisionsformning"-har blivit "huvudkraften" inom stålstångsbehandling för broar,-höghus, järnvägar och andra projekt. Det har helt förändrat den tidigare situationen med låg effektivitet, dålig precision och beroende av manuellt arbete vid bearbetning av stålstång.
Utrustningsdefinition och kärnfunktioner: all-bearbetning bortom "böjning"
Stålstångsbockningscentret är specialiserad utrustning som använder numerisk styrteknik och hydrauliska/servodrivsystem för att uppnå full automatisering av hela processen-från "transport av råmaterial" till "formning och utmatning" av stålstänger.
Den kan bearbeta varmvalsade räfflade stålstänger och runda stålstänger med diametrar från 6 till 40 mm. Den producerar huvudsakligen komplext formade armeringsstänger som "U"--formade, "L"--formade, rektangulära och bågformade-typer som krävs för betongkomponenter som balkar, pelare och golvplattor.
Dess kärnfunktioner täcker hela bearbetningskedjan och går långt utöver enkel bockning:
Intelligent utfodringshantering:
Utrustad med ett automatiskt matningsställ som kan bära 500–1000 kg, och kombinerat med en servo-driven matarvalsgrupp, kan den synkront transportera 3–12 stålstänger åt gången med en matningsnoggrannhet på ±0,3 mm. Detta undviker upprepade enkel-matningsoperationer, vilket förbättrar matningseffektiviteten till mer än fem gånger högre än manuellt arbete.
Hög-precisionsböjning och formning:
Den har en böjningsdesign med dubbla-huvuden eller-stationer. Böjningsvinkeln kan fritt justeras mellan 0 grader och 180 grader, med ett vinkelfel kontrollerat inom ±0,5 grader. När den används med Cr12MoV-legerade stålformar kan den uppnå kontinuerlig böjning i flera-segment och fullborda komplexa former som kombinationen "rektangulär + krok"-bygel på en gång utan behov av sekundär bearbetning.
Automatiserad hantering av färdiga produkter:
Vissa avancerade-modeller är utrustade med färdiga-produkter som transporterar rulllinjer och intelligenta räknesystem. De formade stålstängerna kan transporteras automatiskt till uppsamlingsområdet medan uträkning i realtid utförs-, vilket undviker den fysiska belastningen och räknefelen vid manuell hantering, och uppnår en integrerad process av "bearbetning–transport–räkning".
Tillämpningsscenarier och kärnfördelar: Kan anpassas till olika tekniska krav
-
Tre kärnapplikationsscenarier
Stora-infrastrukturprojekt:
Vid konstruktion av broar, järnvägar och motorvägar används den för att bearbeta huvudstänger och byglar för kapellbalkar, lådbalkar och T-balkar. Den stöder synkron bockning av flera stänger med stor-diameter (32–40 mm), vilket uppfyller de stränga kraven på styrka och precision för infrastrukturprojekt (till exempel måste armeringsjärn för höghastighetsjärnvägsbroar nå ±0,5 mm noggrannhet).
Hög-hus och prefabricerade strukturer:
I prefabriceringsanläggningar eller vid-byggnation av höghus-på plats kan den bearbeta stigbyglar och stag för väggar, pelare och golvplattor. Det möjliggör kontinuerlig produktion av stålstänger i flera specifikationer (till exempel sömlös växling från stänger med diametern 12 mm till 25 mm), stödjer modellen "fabriksprefabricering och -montering på plats" av prefabricerade byggnader och minskar arbetsbelastningen för bearbetning på-platsen.
Kommunala och offentliga infrastrukturprojekt:
I underjordiska brukstunnlar, avloppsreningsverk och vägräckesprojekt används den för att bearbeta horisontella stänger för tunnelväggar och stödstänger för skyddsräcken. Den stöder flexibel produktion i små och flera partier (t.ex. bearbetning av 10–20 barer med olika specifikationer åt gången), vilket gör den lämplig för kommunala projekt som kännetecknas av snäva scheman och frekventa designändringar.
-
Fyra betydande fördelar: "Nyckelpunkterna" för kostnadsminskning och effektivitetsförbättring
Effektivitet multiplicerad:
Effektiviteten av traditionell manuell bockning för 20 mm diameter stålstänger är cirka 30–50 stycken per timme. Bockningscentret för stålstång med dubbla-huvud kan bearbeta 6–10 stycken samtidigt, vilket uppnår 300–600 stycken per timme – 6 till 12 gånger högre än manuell bearbetning. Baserat på en genomsnittlig daglig arbetstid på 8 timmar kan den bearbeta 2 400–4 800 stycken per dag, vilket avsevärt förkortar produktionscykeln.
Precision som vida överstiger manuell böjning:
Manuell böjning påverkas av operatörens erfarenhet, med vinkelfel som ofta når ±3–5 grader, vilket kan orsaka monteringsproblem. Utrustningen använder numerisk kontroll, upprätthåller ett vinkelfel på ±0,5 grader och ett längdfel på ±0,3 mm, vilket effektivt reducerar omarbetning orsakad av noggrannhetsavvikelser.
Säker och användarvänlig-funktion:
Utrustningen är utrustad med helt slutna säkerhetsskydd och fotoelektriska sensorer för att förhindra skador på grund av att böjda stålstänger stöter tillbaka. Kontrollgränssnittet är enkelt och intuitivt-nya operatörer kan bemästra grundläggande drift efter 1–2 timmars utbildning, vilket eliminerar beroendet av kvalificerad arbetare och löser den "rekryteringssvårigheter" som är vanliga på byggarbetsplatser.