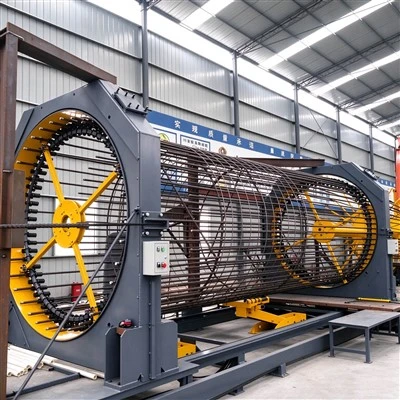
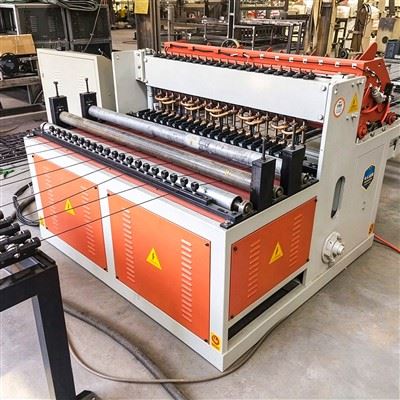
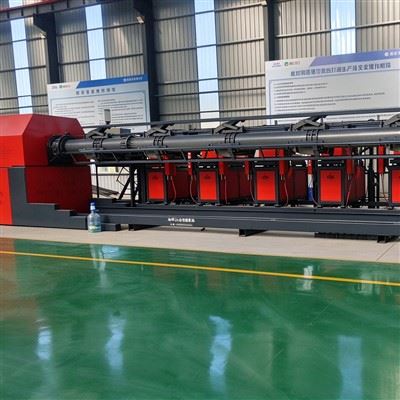
Armeringsnät används ofta som armeringsmaterial i modern armerad betongkonstruktion. Den består av längsgående och tvärgående armeringsjärn arrangerade med specificerade intervall och svetsade vid deras korsningar för att bilda nätpaneler med enhetliga gallerdimensioner. Jämfört med traditionell manuell bindning kan mekaniserad svetsning avsevärt förbättra produktionseffektiviteten samtidigt som den ger mer konsekventa maskmått, svetskvalitet och färdiga produktspecifikationer.
Med utvecklingen av byggindustrialisering, prefabricering och standardiserad armeringsjärnsbearbetning,armeringsnätsvetsmaskinerhar blivit allt viktigare i armeringsanläggningar, prefabricerade betongkomponentfabriker och infrastrukturprojekt. Beroende på maskinkonfigurationen kan olika modeller anpassas till olika armeringsjärnsdiametrar, maskdimensioner, avståndskrav och produktionskapacitet, vilket gör det möjligt för tillverkare att uppfylla bearbetningskraven för olika byggprojekt.
De viktigaste funktionella egenskaperna hosstålnätsvetsmaskin
Stålmasksvetsmaskinens kärnfunktion är att automatiskt placera och svetsa de längsgående och tvärgående stålstängerna vid det förinställda galleravståndet, och därigenom kontinuerligt producera stålnätsplåtar som uppfyller storlekskraven.
Tillverkning av nätpaneler involverar vanligtvis automatisk matning, armeringsjärnsinriktning, positionering och svetsning. Efter att operatören har ställt in parametrar som armeringsjärnsdiameter, tvärgående armeringsavstånd, antalet längsgående armeringsjärn och nätpaneldimensioner enligt produktionskraven, kan maskinen automatiskt bearbeta nätpanelerna enligt det förinställda programmet.
Automatisk positionering hjälper till att minska fel som orsakas av manuell mätning och justering, vilket förbättrar enhetligheten i maskmått och armeringsavstånd.
Deaanvänder vanligtvis en flerpunkts synkron svetsprocess, vilket gör att flera skärningar mellan de tvärgående och längsgående armeringsjärnen kan svetsas samtidigt.
Jämfört med manuell svetsning vid enskilda korsningar, kan flerpunktssynkronsvetsning minska bearbetningstiden som krävs för varje nätpanel och förbättra svetskonsistensen. För armeringsjärnsbearbetningsanläggningar som kontinuerligt behöver producera stora mängder standardiserade nätpaneler, kan denna process avsevärt förbättra produktionseffektiviteten.
Moderna armeringsnätsvetsmaskiner är vanligtvis utrustade med PLC-kontrollsystem och ett människa-maskin-gränssnitt (HMI), vilket gör att operatörer kan ställa in och justera bearbetningsparametrar enligt olika produktspecifikationer.
Typiska parametrar inkluderar:
- Armeringsjärns diameter
- Tvärgående armeringsavstånd
- Längsgående armeringsavstånd
- Nätlängd
- Maskvidd
- Svetsparametrar
- Matningshastighet
- Produktionsmängd
Digitala parameterinställningar minskar den manuella justeringstid som krävs vid växling mellan olika produktspecifikationer och förbättrar konsistensen och repeterbarheten i produktionsprocessen.
Nätdimensioner och armeringsjärnsspecifikationer varierar mellan projekt, så armeringsnätsvetsmaskiner måste kunna hantera olika produktspecifikationer.
Beroende på maskinmodell och konfiguration kan svetsmaskinen för armeringsnät producera nätpaneler med armeringsjärn med olika diametrar. Maskavstånd, paneldimensioner och andra produktspecifikationer kan justeras enligt specifika projektkrav.
För armeringsjärnsbearbetningsanläggningar påverkar förmågan att hantera olika armeringsjärns- och nätspecifikationer direkt deras förmåga att betjäna ett bredare utbud av beställningar och produktionskrav.
Under produktionen av armeringsnät utför maskinen upprepade operationer såsom matning, positionering, svetsning och tömning av nätpaneler. Därför måste utrustningsramen, matningsmekanismen och svetsmekanismen ha tillräcklig strukturell styrka och stabilitet.
Genom att använda kraftiga svetsade stålkonstruktioner, precisionstransmissionskomponenter och en väldesignad mekanisk layout kan maskinen minska vibrationer och positioneringsavvikelser som kan uppstå under långvarig drift, vilket hjälper till att säkerställa en stabil och kontinuerlig produktion.
De viktigaste bearbetningsteknikerna för svetsmaskinen för stålnät
Automatiserad produktion av stålnät är inte en enkel svetsprocess; den består av flera steg inklusive matning av stålstång, arrangemang, positionering, svetsning och utmatning av den färdiga produkten.
Förbered först armeringsjärnen med de nödvändiga specifikationerna enligt designkraven för armeringsnätet.
Armeringsjärnens diameter, kvalitet, längd och yttillstånd bör uppfylla produktionskraven. För valstråd ska den lindas av och matas enligt maskinkonfigurationen. För förskurna armeringsjärn ska stängerna förberedas till erforderliga längder baserat på nätpanelens dimensioner.
De längsgående armeringsjärnen matas in i maskinen genom matningsmekanismen och placeras exakt enligt det förinställda avståndet.
Det automatiska matningssystemet säkerställer stabil och kontinuerlig armeringsjärnsmatning samtidigt som det bibehåller konsekvent avstånd mellan intilliggande längsgående armeringsjärn. Detta ger exakt positionering för efterföljande placering av tvärgående armeringsjärn och svetsning, vilket hjälper till att förbättra dimensionskonsistensen hos de färdiga nätpanelerna.
De tvärgående armeringsjärnen matas automatiskt in i svetsområdet med det förinställda avståndet och placeras exakt över de längsgående armeringsjärnen för att bilda de nödvändiga skärningarna.
Noggrann positionering i detta skede är avgörande för att bibehålla konsekventa nätdimensioner. Genom automatisk matning och CNC-styrd positionering kan maskinen reducera avståndsavvikelser i samband med manuell placering av tvärgående armeringsjärn, vilket förbättrar dimensionskonsistensen hos de färdiga nätpanelerna.
efter att de längsgående och tvärgående stålstängerna har placerats, utför svetssystemet svetsning vid skärningspunkterna mellan stålstängerna.
Beroende på utrustningstyp och tekniskt schema, antar svetsningen av stålnätplåten vanligtvis metoder som motståndssvetsning. Under svetsprocessen måste parametrarna som ström, tryck och spänningstid hållas rimligt anpassade för att säkerställa en stabil anslutningskvalitet för svetspunkterna.
För flerpunktssvetsutrustning kan svetsning utföras samtidigt vid flera skärningspunkter, vilket ökar produktionshastigheten för nätskivan per tidsenhet.
Efter svetsning transporteras stålnätsplåten till det färdiga produktområdet genom utmatningsmekanismen.
Beroende på produktionsmetod kan den färdiga produkten bearbetas genom kontinuerlig produktion, kapning med fast längd eller automatisk stapling. För storskalig produktion kan ett automatiserat transport- och uppsamlingssystem ytterligare konfigureras för att minska manuell hantering.
De typiska applikationsscenarierna för stålnätsvetsmaskinen
Armeringsnät har egenskaperna för enhetlig storlek, bekväm konstruktion och hög förstärkningseffektivitet, så det används ofta i olika typer av ingenjörsprojekt.
Vid tillverkning av prefabricerade betongkomponenter kan armeringsnät användas för att förstärka väggpaneler, golvplattor, rörsegment och andra prefabricerade element.
Armeringsnätsvetsmaskiner kan producera standardiserade nätpaneler i omgångar, vilket ger ett konsekvent utbud av prefabricerad armering för prefabricerad betongproduktion.
Inom väg-, bro- och kommunalteknik används armeringsnät i stor utsträckning för att förstärka betongkonstruktioner som trottoarer, brodäck och andra armerade betongkomponenter.
För storskaliga projekt kan automatiserad svetsutrustning minska manuellt armeringsarbete, förbättra produktionseffektiviteten och stödja kontinuerlig produktion av armeringsnät.
I bostadshus, kommersiella byggnader, industrianläggningar och andra byggprojekt kan armeringsnät användas i golvplattor, väggar, fundament och andra armerade betongkonstruktioner.
Standardiserade nätpaneler kan tillverkas i förväg enligt byggritningar och sedan transporteras till byggarbetsplatsen för installation. Detta tillvägagångssätt kan minska mängden armeringsjärnsbearbetning och monteringsarbete på plats.
Tunnel-, tunnelbane- och underjordsbyggnadsprojekt kräver vanligtvis stora mängder förstärkning med konsekventa dimensioner och specifikationer.
Armeringsnätsvetsmaskiner kan producera nätpaneler i olika specifikationer enligt projektets krav. Det resulterande armeringsnätet kan användas i betongkonstruktioner och relaterade armeringssystem.
För professionella armeringsjärnsbearbetningsanläggningar kan armeringsnätsvetsmaskiner vara en viktig del av standardiserade armeringsjärnsbearbetningslinjer.
Genom enhetliga produktionsparametrar och automatiserad kontroll kan olika nätspecifikationer snabbt växlas enligt orderkrav, vilket hjälper till att förbättra utrustningsutnyttjandet och effektiviteten i produktionsorganisationen.
Betydelsen av stålnätsvetsmaskinen i stålbearbetningsproduktion
Ur produktionsmetodens perspektiv går betydelsen av en armeringsnätsvetsmaskin utöver att ersätta manuell svetsning. Dess huvudsakliga värde ligger i att integrera nyckelprocesser som armeringsjärnsmatning, positionering och svetsning i ett koordinerat automatiserat arbetsflöde.
För det första kan automatiserad produktion minska manuella ingrepp och beroende av arbetare för repetitiva uppgifter.
För det andra kan digital parameterstyrning förbättra överensstämmelsen mellan produktionssatser, särskilt för projekt med strikta krav på maskmått och armeringsavstånd.
Dessutom kan kontinuerlig produktion öka den totala produktionen och upprätthålla ett mer stabilt produktionsflöde. För armeringsjärnsbearbetningsanläggningar med stora ordervolymer och prefabricerade betongkomponentfabriker kan en stabil och automatiserad produktionsprocess ytterligare förbättra den övergripande produktionsstyrningen.
Samtidigt kan automatiserad utrustning hjälpa armeringsjärnsbearbetningen att gradvis övergå från traditionell, decentraliserad verksamhet på plats till fabriksbaserade, standardiserade och digitaliserade produktionsmodeller.
Tekniska faktorer att tänka på när du väljer en svetsmaskin för stålnät
Olika byggprojekt har olika krav på specifikationer och produktion av stålnät. När man väljer en maskin bör man därför inte bara fokusera på den teoretiska produktionshastigheten utan också ta hänsyn till de faktiska bearbetningsbehoven heltäckande.
De viktigaste tekniska faktorerna inkluderar:
- Utbudet av diametrar av stål som kan bearbetas
- Maskens maximala bredd och längd
- Utbudet av längsgående och tvärgående stålavstånd
- Svetsmetod
- Antalet svetspunkter och synkronsvetsförmågan
- Automatisk matningsmetod
- Styrsystem
- Produktionscykel för utrustning
- Utmatningsmetod för färdig produkt
- Utrustningens driftstabilitet
- Efterunderhåll och teknisk support
För utländska projekt måste utrustningsvalet också ta hänsyn till faktorer som lokala elektriska standarder, installationsförhållanden, krav på operatörsgränssnitt, reservdelars tillgänglighet och teknisk fjärrsupport.
Därför bör valet av en armeringsnätsvetsmaskin inte baseras enbart på utrustningsmodellen. Maskinkonfigurationen bör bestämmas enligt armeringsjärnsspecifikationerna, maskdimensioner, erforderlig produktionskapacitet och faktiska driftsförhållanden, för att säkerställa att utrustningen är korrekt anpassad till de specifika produktionskraven.
Professionell sammanfattning
Armeringsnätsvetsmaskinen är en viktig del av utrustningen för att automatisera armeringsjärnsbearbetning. Dess kärnvärde ligger i att omvandla traditionell produktion av armeringsnät till en kontinuerlig, standardiserad och kontrollerbar process genom automatisk matning, exakt positionering, flerpunktssynkronsvetsning och CNC-kontroll.
Ur ett bearbetningsperspektiv integrerar utrustningen flera operationer, inklusive armeringsjärnsmatning, positionering, tvärgående armeringsjärnsplacering, svetsning vid armeringsjärnskorsningar och färdig nätpanelutmatning. När det gäller applikationer, kan armeringsnätsvetsmaskiner användas inom olika områden, inklusive tillverkning av prefabricerade betongkomponenter, byggnadskonstruktion, väg- och broteknik, tunnel- och underjordsprojekt och professionella armeringsanläggningar.
I takt med att byggindustrialisering och standardiserad armeringsjärnsbearbetning fortsätter att utvecklas ställer förstärkning av nätproduktion högre krav på bearbetningsnoggrannhet, produktionseffektivitet, utrustningsstabilitet och automatisering. Därför bör val av utrustning baseras på faktorer som armeringsjärnsdiameter, nätspecifikationer, svetskrav, produktionskapacitet och faktiska driftsförhållanden, snarare än att välja utrustning enbart baserat på pris eller produktionshastighet.
Ur ett långsiktigt produktionsperspektiv behöver ett pålitligt armeringsnätsvetssystem mer än en stabil mekanisk struktur och konsekvent svetsprestanda. Det bör också tillhandahålla omfattande möjligheter inom automatisk styrning, specifikationsbyte, produktionseffektivitet, enkelt underhåll och teknisk support. Genom att matcha utrustningens kapacitet med faktiska bearbetningskrav kan tillverkare bättre möta de växande kraven från modern armeringsjärnsbearbetning för effektivitet, konsekvens, standardisering och automatisering.